Para oficinas que avaliam equipamentos de corte de precisão, a resposta curta é esta: um fio EDM A máquina usa um fio de metal alimentado continuamente como eletrodo para corroer material condutor por meio de descargas elétricas controladas, permitindo que perfis complexos, tolerâncias restritas e materiais duros sejam cortados sem contato mecânico direto. Compradores pesquisando fio edm O processamento geralmente escolhe entre três amplas categorias de máquinas: EDM de fio de média velocidade, EDM de fio de alta velocidade (alternativa) e EDM de fio grande e cônico, cada uma adequada para diferentes combinações de espessura, ângulo de conicidade e requisitos de acabamento de superfície. Um fio de máquina edm O sistema é normalmente selecionado com base na geometria da peça, no material que está sendo cortado e no número de passes necessários para atingir o acabamento desejado, em vez de em uma única especificação universal.
Este artigo aborda os tipos comuns de máquinas de eletroerosão a fio, como elas são estruturadas internamente, onde cada tipo tende a se encaixar melhor, como seu desempenho relativo se compara em vários critérios e o que normalmente envolve a manutenção contínua. Orientações práticas de seleção estão incluídas em todo o livro, juntamente com uma tabela de comparação e diversas visualizações de dados que resumem o posicionamento relativo de cada categoria de máquina.
A usinagem Wire EDM é um processo sem contato que depende da erosão por centelha em vez da força de corte
As máquinas de eletroerosão a fio de média velocidade são amplamente utilizadas para trabalhos gerais de ferramentas e matrizes
Máquinas de EDM de fio de alta velocidade (alternativas) são comuns onde a reutilização de fio e a eficiência de custos são importantes
As máquinas EDM com fio grande e cônico atendem a peças que exigem corte em ângulo significativo
A escolha entre categorias de máquinas EDM a fio depende menos da marca e mais da capacidade da máquina correspondente para espessura da peça, ângulo de conicidade necessário e tolerância de acabamento para as peças realmente sendo produzidas.
Tipos comuns de máquinas de eletroerosão a fio e suas características
Máquinas EDM a fio de média velocidade
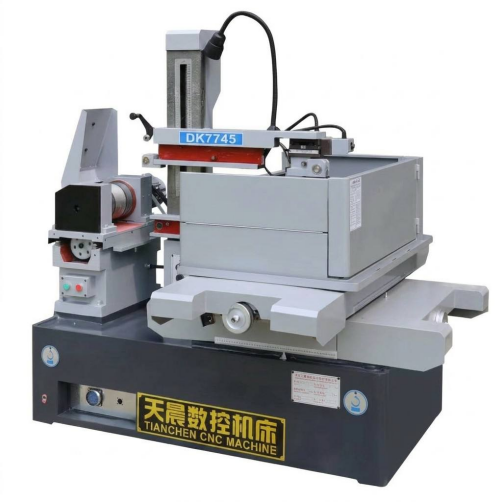
As máquinas EDM de fio de velocidade média, às vezes descritas como máquinas de fio móvel alternativo melhoradas, passam o fio para frente e para trás na peça de trabalho enquanto aplicam múltiplas passagens de acabamento para refinar progressivamente a superfície de corte. Essa categoria costuma ser o ponto de partida padrão para oficinas de ferramentas e matrizes porque equilibra razoavelmente bem a velocidade de corte, o acabamento superficial e o custo do equipamento em uma ampla variedade de geometrias de peças. O fio é normalmente à base de molibdênio e é reutilizado em múltiplas passagens, o que as lojas costumam ver como uma forma prática de gerenciar fio edm consumo sem sacrificar a qualidade do acabamento no corte final.
Máquinas de eletroerosão a fio de alta velocidade (alternativas)
As máquinas EDM de fio de alta velocidade compartilham o princípio de alimentação de fio alternativo, mas geralmente são configuradas para um rendimento de corte bruto mais rápido, muitas vezes às custas do acabamento superficial em comparação com uma configuração de velocidade média fortemente aparada. Estas máquinas tendem a adequar-se a ambientes de produção onde o tempo de ciclo é mais importante do que obter a melhor superfície possível, e onde as operações de acabamento subsequentes já podem fazer parte do fluxo de trabalho. Como o fio se desloca para frente e para trás, um único carretel pode ser usado em muitas peças, o que é frequentemente citado como uma consideração prática de custo para cortes brutos de alto volume.
Máquinas EDM com fio grande e cônico
As máquinas EDM com fio grande e cônico são construídas com cabeçotes de guia de fio e configurações de eixo capazes de manter ângulos significativos entre as guias de fio superiores e inferiores, o que permite que o fio corte ângulos de inclinação acentuados em uma peça de trabalho em uma única passagem. Esta categoria é geralmente selecionada para peças como componentes de matrizes de estampagem, matrizes de extrusão ou outras ferramentas onde uma conicidade pronunciada ou perfil escalonado é um requisito funcional e não cosmético. Como a estrutura mecânica deve manter a rigidez mesmo quando as guias de fio oscilam em ângulos extremos, o design da estrutura da máquina e a precisão da guia são mais importantes aqui do que em máquinas construídas principalmente para corte reto de paredes.
Foco estrutural geral por categoria de máquina EDM a fio
Categoria de máquina
Foco estrutural primário
EDM de fio de média velocidade
Precisão de corte em múltiplas passagens e posicionamento repetível
EDM de fio de alta velocidade
Confiabilidade na alimentação do arame e rendimento de desbaste
EDM com fio grande e cônico
Rigidez da guia do fio em faixas de ângulos extremos
Série PS-C
EDM de fio de média velocidade configuration for general tool and die applications
Série DK77-BC
EDM de fio de média velocidade configuration with extended trim-pass control
Série DK77-A
Configuração EDM de fio alternativo de alta velocidade
Série DK77-B
Configuração EDM de fio alternativo de alta velocidade, alternate frame layout
Série DK77-D
EDM com fio grande e cônico configuration for steep-angle cutting
As três categorias não são estritamente hierárquicas; cada um é otimizado para uma combinação diferente de velocidade, acabamento e capacidade de conicidade em vez de um simplesmente superar os outros.
Como funcionam as máquinas de eletroerosão a fio: princípios e estrutura
Uma máquina EDM de fio remove o material através de uma série de descargas elétricas rápidas entre o eletrodo de fio e a peça de trabalho, ambas submersas ou lavadas com um fluido dielétrico, geralmente água deionizada. Cada descarga vaporiza uma pequena quantidade de material, e o fluido dielétrico elimina os detritos resultantes, ao mesmo tempo que resfria a zona de corte e ajuda a controlar o intervalo de descarga. Como o fio nunca pressiona fisicamente contra a peça de trabalho, as forças de corte permanecem muito baixas, o que é parte do motivo pelo qual a eletroerosão a fio é comumente usada em aços para ferramentas endurecidos e outros materiais que são difíceis de usinar convencionalmente.
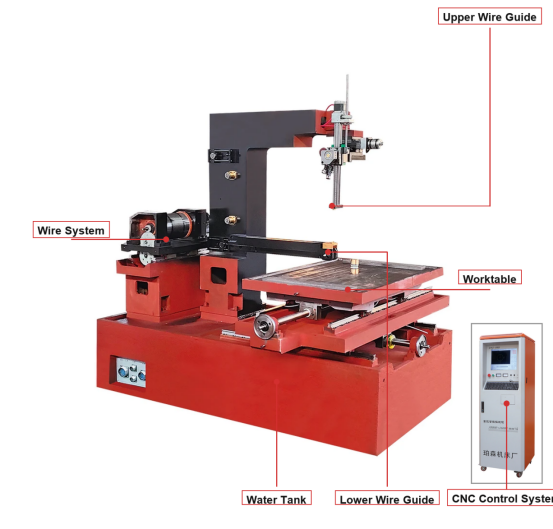
O posicionamento é feito por um sistema de controle CNC que aciona a mesa X-Y (e, em máquinas com capacidade cônica, os eixos-guia do fio U-V) de acordo com um perfil de peça programado, enquanto uma unidade de fonte de alimentação separada controla os parâmetros de descarga, como frequência de pulso e corrente. A estrutura mecânica, o sistema de transporte de fios e o sistema de circulação dielétrica trabalham em conjunto com a eletrônica de controle, de modo que a rigidez da máquina e a precisão do controle são geralmente consideradas em conjunto, e não como preocupações separadas, ao avaliar uma máquina.
Sistema mecânico e estrutural
Fundição de base de máquina e coluna
Mesa de trabalho XY e, quando aplicável, eixos cônicos UV
Cabeças de guia de fio superior e inferior
Carretel de fio, tensionamento e sistema de enrolamento
Tanque de fluido dielétrico e circuito de filtração
Sistema de controle e energia
Controlador CNC e interface de programa de peça
Sistema de servo acionamento para posicionamento de eixo
Fonte de alimentação de pulso para geração de descarga
Sensor de lacuna e circuito de controle adaptativo
Detecção de quebra de fio e intertravamentos de segurança
Como a força de corte é mínima, a rigidez da máquina EDM com fio é principalmente uma questão de mantendo a precisão do posicionamento ao longo do tempo em vez de resistir a cargas mecânicas pesadas.
Posicionamento relativo da velocidade de corte nas categorias de eletroerosão a fio
Antes de comparar os números, é útil entender o que realmente significa “velocidade de corte” em um contexto de eletroerosão a fio. A taxa de corte real depende muito do tipo de material, da espessura da peça, do diâmetro do fio e de quantas passagens de corte são programadas, portanto, qualquer valor único é apenas um guia aproximado, em vez de uma classificação fixa. O gráfico abaixo apresenta um índice simplificado e ilustrativo, em vez de valores medidos exatos, destinados a mostrar como as três categorias de máquinas geralmente se comparam entre si em cenários típicos de desbaste. Um índice mais alto reflete uma categoria de máquina que geralmente está associada à remoção mais rápida de material na primeira passagem sob condições comparáveis. Estes números são apenas para orientação geral e não devem ser tratados como uma especificação garantida para qualquer modelo específico de máquina.
Lendo o gráfico, as máquinas de eletroerosão a fio de velocidade média geralmente ficam no extremo superior desta escala ilustrativa porque a programação de múltiplas passagens permite que elas combinem um corte bruto razoavelmente rápido com cortes de acabamento adicionais que recuperam o acabamento superficial posteriormente. As máquinas alternativas de alta velocidade são posicionadas no meio, refletindo seu papel comum como máquinas robustas para corte direto, onde o acabamento extremo não é a principal preocupação. Máquinas cônicas grandes apresentam um índice comparativamente mais baixo neste gráfico específico, mas isso não é um ponto fraco, mas sim um reflexo de sua prioridade de projeto: sua geometria de guia de fio e sistema de controle são otimizados para manter a precisão em ângulos acentuados, em vez de maximizar o rendimento de corte reto. Na prática, uma oficina que corta principalmente componentes de matrizes cônicas não escolheria uma máquina com base apenas neste índice, uma vez que a capacidade de conicidade seria o fator decisivo, e não a velocidade bruta. Também vale a pena notar que, dentro de qualquer categoria, o rendimento real varia de acordo com o diâmetro do fio, a condutividade do material e a agressividade com que os parâmetros de pulso são definidos. O arame mais fino geralmente permite detalhes mais finos, mas pode reduzir a taxa de corte prática, enquanto o arame mais grosso pode cortar mais rápido, mas limita o menor raio de canto interno alcançável. A espessura da peça tem um efeito semelhante: a taxa de corte de uma determinada máquina normalmente diminui à medida que a espessura do material aumenta, porque o fluido dielétrico precisa expulsar os detritos de um canal de descarga mais longo. As estratégias de múltiplas passagens complicam ainda mais qualquer comparação de número único, uma vez que uma oficina pode desacelerar deliberadamente a primeira passagem para proteger a vida útil do fio e confiar em passagens de acabamento para o acabamento, trocando efetivamente a velocidade bruta pela consistência. Para compradores que comparam máquinas lado a lado, solicite os dados de teste de corte do próprio fornecedor para o material específico e a espessura relevante para suas peças, em vez de confiar em categorias generalizadas. Por fim, tenha em mente que a condição da máquina, a qualidade do fluido dielétrico e a consistência da alimentação do arame influenciam a taxa de corte no mundo real tanto quanto a categoria de máquina subjacente, portanto, uma máquina intermediária bem conservada pode, às vezes, superar uma máquina de especificação superior mal mantida.
Cenários de aplicação e critérios de seleção chave para máquinas de eletroerosão a fio
As máquinas de eletroerosão a fio são usadas na fabricação de ferramentas e matrizes, fabricação de moldes, produção de componentes aeroespaciais, fabricação de dispositivos médicos e diversas aplicações de ferramentas automotivas, geralmente sempre que um material condutor precisa de um corte de perfil preciso sem o estresse mecânico da usinagem tradicional. A seleção normalmente se resume a combinar a capacidade da máquina com os requisitos específicos da peça, em vez de escolher uma única "melhor" configuração para cada trabalho.
Espessura máxima da peça que a máquina pode acomodar dentro de seu envelope de trabalho
Ângulo de conicidade máximo necessário, que determina se uma configuração de conicidade grande é necessária
Acabamento superficial desejado e se múltiplas passagens de corte fazem parte do processo pretendido
Tipo de material e condutividade, uma vez que alguns materiais requerem parâmetros de descarga ajustados
O volume de produção esperado e se o consumo de fio ou o tempo de ciclo são o maior fator de custo
Compatibilidade com diâmetro de fio existente e sistemas de fluido dielétrico já utilizados na oficina
As oficinas de ferramentas e matrizes que cortam regularmente punções e matrizes de estampagem geralmente priorizam a capacidade de conicidade e a repetibilidade do posicionamento, uma vez que essas peças frequentemente combinam paredes retas com seções de relevo angulares. Os fabricantes de moldes que cortam insertos de núcleo e cavidade tendem a pesar muito no acabamento superficial, porque a superfície cortada com fio pode ser o acabamento final ou pode exigir apenas um leve polimento posteriormente. Os fabricantes de componentes aeroespaciais e médicos frequentemente trabalham com ligas difíceis e tolerâncias dimensionais restritas, o que enfatiza a estabilidade do sistema de controle e o desempenho repetível da passagem de compensação, em vez da velocidade bruta da primeira passagem.
A maneira mais confiável de selecionar uma máquina de eletroerosão a fio é mapeie os requisitos reais de espessura, conicidade e acabamento da peça contra o envelope de trabalho e faixa de conicidade declarados pelo fabricante antes de comparar qualquer outro recurso.
Melhoria do acabamento superficial em cortes de acabamento sucessivos
Um dos conceitos mais práticos para quem avalia os processos de máquinas de eletroerosão a fio é a relação entre o número de passes de corte e o acabamento superficial resultante. Uma primeira passagem de corte bruto geralmente remove o material a granel rapidamente, mas deixa uma superfície comparativamente áspera, uma vez que a energia de descarga usada para remoção rápida tende a deixar marcas maiores de reformulação. As passagens de acabamento subsequentes usam energia de descarga progressivamente menor e deslocamentos mais estreitos, refinando a superfície a cada passagem. As oficinas geralmente planejam de duas a quatro passadas no total, dependendo da tolerância de acabamento indicada no desenho da peça. O gráfico abaixo ilustra essa relação geral usando um índice de rugosidade relativo simplificado, em vez de um valor específico de Ra vinculado a qualquer máquina ou material.
A queda acentuada entre a passagem um e a segunda neste gráfico reflete o padrão geral na eletroerosão a fio: a maior melhoria isolada no acabamento superficial geralmente vem da adição de apenas uma passagem de acabamento após o corte bruto inicial. Cada passagem adicional depois dessa tende a proporcionar uma melhoria incremental menor, e é por isso que muitas lojas param em três ou quatro passagens, uma vez que os retornos decrescentes superam o tempo de ciclo adicionado. Esta tendência é amplamente discutida na literatura de processos de EDM e reflete a física subjacente da redução de energia de descarga, em vez de configurações específicas de qualquer fabricante. Uma primeira passagem áspera normalmente usa corrente mais alta e duração de pulso mais longa para maximizar a taxa de remoção de material, o que cria inerentemente uma camada de reformulação mais profunda e uma textura de superfície mais grossa. As passagens de corte reduzem a corrente, encurtam a duração do pulso e muitas vezes reduzem o deslocamento entre o caminho do fio e o perfil acabado, o que permite que a superfície seja progressivamente refinada sem alterar significativamente as dimensões gerais da peça. Para peças com um acabamento preciso, quatro ou mais passagens podem ser especificadas, enquanto peças destinadas a retificação ou polimento adicional podem exigir apenas um único corte bruto. Também vale a pena notar que a contagem de passes interage com o corte cônico: em máquinas com cones grandes, manter um acabamento consistente em um ângulo acentuado pode exigir passes adicionais em comparação com um corte reto de parede de espessura semelhante. O diâmetro do fio e a consistência da tensão também afetam a previsibilidade com que uma máquina converge em direção a um acabamento desejado em múltiplas passagens, uma vez que qualquer variação na posição do fio entre passagens pode compensar o benefício de acabamento pretendido. As oficinas que registram os valores reais medidos de Ra por passe para suas próprias máquinas e materiais obterão uma imagem muito mais precisa do que qualquer gráfico generalizado, uma vez que o acabamento real depende da limpeza dielétrica, da condição do fio e do material da peça, tanto quanto da contagem de passes. Finalmente, os compradores que comparam o consumo de fio da máquina de eletroerosão a fio devem lembrar que mais passagens de acabamento geralmente significam mais fio usado por peça, portanto, os requisitos de acabamento e o custo do fio devem ser considerados juntos durante o planejamento do processo.
Setores comuns da indústria que utilizam equipamentos EDM para corte de fio
A adoção do Wire EDM varia significativamente de acordo com o setor, em grande parte com base na frequência com que um determinado setor precisa de perfis precisos cortados em materiais condutores duros ou difíceis de usinar. O trabalho com ferramentas e matrizes continua sendo uma das aplicações mais comuns, uma vez que punções, matrizes e ferramentas relacionadas frequentemente exigem materiais endurecidos e tolerâncias de perfil rígidas. A fabricação de moldes segue de perto, especialmente para pastilhas com geometria interna complexa que seria difícil de alcançar com fresamento convencional. Ferramentas aeroespaciais, de dispositivos médicos e automotivas completam os casos de uso significativos restantes, cada um com sua própria ênfase no tipo de material, tolerância e acabamento. O índice de utilização relativa abaixo é ilustrativo e destina-se a transmitir padrões gerais de prevalência normalmente descritos em fontes da indústria transformadora, em vez de um valor preciso da quota de mercado.
As aplicações de ferramentas e matrizes pontuam mais alto neste índice ilustrativo porque os componentes de ferramentas de aço endurecido são uma combinação quase ideal para os pontos fortes da eletroerosão a fio: o processo lida com materiais endurecidos sem os problemas de desgaste da ferramenta associados ao corte convencional e produz os cantos internos afiados frequentemente necessários em conjuntos de matrizes. A fabricação de moldes segue de perto por razões semelhantes, particularmente quando uma inserção tem detalhes internos finos que, de outra forma, exigiriam múltiplas operações convencionais ou eletrodos especializados para EDM de chumbada. Os setores aeroespacial e automotivo mostram uso comparável de médio porte, geralmente vinculado a ferramentas específicas e componentes de fixação, em vez de serem aplicados em todas as peças desses setores. As aplicações de dispositivos médicos, embora menores em volume geral, geralmente envolvem requisitos de tolerância exatos em componentes pequenos e complexos, razão pela qual a eletroerosão a fio permanece relevante mesmo em volumes de uso comparativamente mais baixos. Vale a pena notar que esses cinco setores não são mutuamente exclusivos do ponto de vista de uma oficina, uma vez que uma única máquina EDM de fio em uma oficina pode atender clientes de ferramentas e matrizes em uma semana e clientes de ferramentas aeroespaciais na semana seguinte. A prevalência do setor também muda ao longo do tempo, à medida que os materiais e os designs das peças evoluem, de modo que o mix real de clientes de uma oficina é um guia mais confiável para a utilização esperada da máquina do que qualquer gráfico generalizado do setor. Os compradores que avaliam um atacadista ou fornecedor de máquinas EDM a fio para uma nova compra devem pesar seu próprio mix de peças típico mais pesadamente do que as estatísticas gerais da indústria ao especificar a capacidade da máquina. Para uma oficina que atende a vários setores, a versatilidade em toda a faixa de espessura e a capacidade de conicidade geralmente são mais importantes do que a otimização restrita para o perfil de peça típico de uma indústria. Como a fabricação de ferramentas, matrizes e moldes juntas representa uma grande parte das aplicações comuns, muitos fabricantes de máquinas naturalmente enfatizam esses casos de uso em suas opções de design e configuração de produtos. Mesmo assim, o próprio processo subjacente de eletroerosão a fio é em grande parte orientado pelo material e pela geometria, e não específico do setor, o que significa que uma máquina bem configurada pode geralmente atender a vários setores sem exigir equipamentos dedicados separados para cada um.
Comparação detalhada de categorias de máquinas de eletroerosão a fio
Comparar categorias de máquinas de eletroerosão a fio em vários critérios ao mesmo tempo ajuda a esclarecer por que nenhum tipo é universalmente preferível. O gráfico de radar abaixo traça cinco critérios comumente referenciados lado a lado para máquinas de média velocidade, alta velocidade e grande cone, usando um índice relativo simplificado de 0 a 10 para cada atributo. Esse tipo de visualização multicritério costuma ser mais informativo do que qualquer número único de folha de especificações, porque mostra as compensações que uma loja aceita ao escolher uma categoria em vez de outra. Tal como acontece com as tabelas anteriores, os valores mostrados são ilustrativos e destinam-se a orientação geral, não substituem as especificações documentadas de uma máquina específica. Ler a forma de cada polígono em vez de qualquer ponto isolado tende a fornecer uma imagem mais clara do perfil geral de uma categoria de máquina.
Velocidade média Alta velocidade Cone grande
O polígono de velocidade média estende-se ao longo dos eixos de velocidade de corte e acabamento superficial, o que é consistente com seu papel como uma máquina de uso geral que equilibra o acabamento multipassagens com um rendimento razoável. O polígono de alta velocidade mostra sua extensão mais ampla ao longo da simplicidade de manutenção, refletindo o caminho alternativo comparativamente simples do fio que muitas oficinas consideram mais fácil de atender no dia a dia. O polígono cônico grande se estende claramente ao longo do eixo de capacidade cônica, que é exatamente para o que esta categoria foi projetada, embora mostre uma leitura mais modesta na velocidade de corte bruta. Nenhuma das três formas domina todos os cinco eixos, o que reforça visualmente o ponto de que a seleção de máquinas é um exercício de compromisso e não uma busca por uma única melhor opção. Oficinas que precisam principalmente de corte reto de parede com acabamento superficial forte provavelmente acharão o perfil de velocidade média mais relevante para suas necessidades. Oficinas focadas em desbaste de alto volume, onde o acabamento é feito posteriormente, podem preferir o perfil de alta velocidade. Oficinas que trabalham com matrizes de estampagem, ferramentas de extrusão ou outros componentes com ângulos acentuados geralmente acharão a resistência do perfil cônico grande naquele eixo mais importante do que seu desempenho comparativamente médio em outros lugares. As pontuações de rigidez são bastante próximas em todas as três categorias nesta ilustração, o que reflete o fato de que as máquinas de eletroerosão a fio geralmente não precisam resistir a forças de corte pesadas como fazem as fresadoras convencionais, portanto, as diferenças de rigidez estrutural tendem a aparecer mais na precisão do posicionamento a longo prazo do que na deflexão óbvia durante o corte. Vale lembrar que qualquer modelo específico de máquina pode variar desses perfis de categoria generalizados, dependendo de suas escolhas individuais de projeto, sistema de controle e qualidade de construção. Os compradores são incentivados a solicitar amostras de corte de teste ou especificações documentadas de um fornecedor de máquinas de eletroerosão a fio para o modelo específico em consideração, em vez de confiar apenas em comparações em nível de categoria como esta. Usada em conjunto com a tabela abaixo, esta visualização de radar destina-se a apoiar uma conversa mais informada com um fabricante sobre qual configuração melhor corresponde ao mix real de peças de uma oficina.
Comparação geral de categorias de máquinas de eletroerosão a fio em critérios de avaliação comuns
Critério
Velocidade média
Alta velocidade
Cone grande
Faixa de conicidade típica
Moderado
Limitado
Estendido
Estratégia de acabamento comum
Múltiplas passagens de corte
Acabamento simples ou leve
Múltiplas passagens de corte
Manuseio típico de fios
Alternativo, reutilizado
Alternativo, reutilizado
Alternativo, reutilizado
Tipo de peça mais adequado
Perfis gerais
Cortes brutos de alto volume
Ferramentas de ângulo acentuado
Nenhuma categoria de máquina EDM de fio vence em todos os critérios; a escolha certa depende qual ou dois critérios são mais importantes para o seu mix de peças real .
Manutenção e conservação de longo prazo de equipamentos de eletroerosão a fio
A manutenção consistente é geralmente o que separa uma máquina de eletroerosão a fio que mantém sua precisão por anos de outra que sai prematuramente da tolerância. Como o processo depende de um caminho limpo do fluido dielétrico, da tensão estável do fio e do posicionamento preciso da guia do fio, a atenção rotineira a esses sistemas tende a ser mais importante do que qualquer reparo dramático único.
Monitore a resistividade do fluido dielétrico e substitua os filtros regularmente para manter condições de descarga estáveis
Inspecione periodicamente as guias de fio e as matrizes diamantadas, pois o desgaste aqui afeta diretamente a precisão do posicionamento
Verifique a calibração da tensão do fio para manter o comportamento de corte consistente em todas as passagens
Limpe o caminho de alimentação do arame e os contatos de alimentação para evitar fornecimento de corrente inconsistente
Verifique a precisão do posicionamento do eixo periodicamente, especialmente após qualquer relocação significativa da máquina
Mantenha o tanque dielétrico e os bicos de lavagem livres de acúmulo de detritos para suportar condições de lavagem estáveis
As oficinas que registram a condição do fluido dielétrico, as datas de substituição do filtro e as verificações periódicas de precisão tendem a detectar desvios mais cedo, o que geralmente reduz o tempo de inatividade não planejado em comparação com uma abordagem de manutenção puramente reativa. O desgaste da guia de arame, em particular, é fácil de ignorar porque seus efeitos na precisão da peça podem ser graduais e não repentinos, portanto, um intervalo de inspeção fixo costuma ser mais confiável do que esperar que um problema visível apareça.
A precisão do posicionamento em uma máquina de eletroerosão a fio é mantida através de verificações rotineiras de dielétrico, guia de fio e calibração em vez de através de qualquer ajuste único.
Sobre POOSN - Fabricante profissional de máquinas EDM a fio
(POOSN) é um fabricante profissional especializado em pesquisa, desenvolvimento e produção de máquinas CNC Wire EDM. Com mais de 30 anos de experiência em fabricação, a POOSN desenvolveu ampla experiência em tecnologia de eletroerosão a fio e equipamentos de usinagem de precisão.
Nossa linha de produtos abrange diferentes soluções de EDM a fio, incluindo máquinas EDM a fio de média velocidade da série PSC, máquinas EDM a fio de média velocidade DK60BC e máquinas EDM a fio de alta velocidade da série DK77. Também fornecemos configurações de máquinas personalizadas para diferentes tamanhos de peças, materiais, espessuras, requisitos de conicidade e volumes de produção.
A POOSN opera uma fábrica de 13.703 m² com uma equipe profissional de aproximadamente 80 funcionários, incluindo engenheiros de P&D e pessoal de controle de qualidade. Nosso processo de produção abrange usinagem, montagem de máquinas, integração elétrica, testes e inspeção final para ajudar a garantir o desempenho estável da máquina antes do envio.
Atendemos fabricantes de moldes, empresas de usinagem, distribuidores e usuários industriais em mercados internacionais, com serviços OEM e ODM disponíveis para necessidades específicas do cliente.
Se você precisa de uma máquina Wire EDM para fabricação de moldes de precisão, produção geral ou corte cônico especializado, a POOSN pode recomendar uma solução adequada com base nos requisitos de sua aplicação.
Trabalhar com um fabricante que cobre categorias de EDM com fio de média velocidade, alta velocidade e grande cone sob o mesmo teto pode simplificar o fornecimento para lojas que lidar com uma variedade mista de geometrias de peças .
Perguntas frequentes sobre máquinas de eletroerosão a fio
Q1. O que é uma máquina Wire EDM?
Uma máquina Wire EDM usa um fio de eletrodo em movimento contínuo e descargas elétricas controladas para cortar materiais eletricamente condutores. É amplamente utilizado em moldes, matrizes, ferramentas de precisão e componentes que exigem perfis complexos e alta precisão de usinagem.
Q2. Como funciona uma máquina Wire EDM?
A máquina guia um fio eletrodo fino através da peça de trabalho enquanto descargas elétricas controladas removem o material. O fluido dielétrico resfria a área de usinagem e remove os detritos, enquanto o sistema CNC controla o caminho de corte.
Q3. Que materiais uma máquina Wire EDM pode cortar?
A eletroerosão a fio pode cortar muitos materiais eletricamente condutores, incluindo aço para ferramentas, aço temperado, aço inoxidável, cobre, latão, alumínio, carboneto e outras ligas condutoras. O desempenho de corte depende do material, espessura e parâmetros de usinagem.
Q4. Qual é a diferença entre EDM a fio de média velocidade e alta velocidade?
As máquinas EDM a fio de média velocidade geralmente fornecem um equilíbrio entre eficiência de corte, precisão e acabamento superficial, tornando-as adequadas para usinagem geral e aplicações de moldes. As máquinas EDM a fio de alta velocidade concentram-se mais na eficiência de corte e na produtividade da produção.
Q5. Quão precisa é uma máquina Wire EDM?
A precisão da usinagem depende da estrutura da máquina, sistema CNC, tensão do fio, material da peça, espessura e parâmetros de usinagem. Para aplicações que exigem precisão específica, os clientes devem fornecer o desenho e os requisitos da peça para que o fabricante possa avaliar a configuração adequada da máquina.
Q6. Quanto tempo dura o fio de molibdênio?
A vida útil do fio de molibdênio depende da velocidade de corte, tempo de usinagem, material da peça, espessura, parâmetros elétricos e tensão do fio. A inspeção regular e a manutenção adequada podem ajudar a manter o desempenho de usinagem estável e prolongar a vida útil do fio.
Q7. Como escolho a máquina Wire EDM certa?
Considere o material da peça, espessura, tamanho, precisão necessária, acabamento superficial, ângulo de conicidade e volume de produção. Fornecer essas especificações ao fabricante é a melhor maneira de selecionar um modelo e configuração de máquina adequados.
Q8. Como escolho um fabricante confiável de Wire EDM?
Considere a experiência de fabricação do fabricante, a qualidade da máquina, a capacidade de produção, o controle de qualidade, o suporte técnico, a disponibilidade de peças de reposição e o serviço pós-venda. Um fabricante confiável também deve ser capaz de recomendar uma máquina com base nos requisitos reais de sua aplicação.