Wire EDM para peças automotivas: tolerâncias, escolha da máquina, guia do fornecedor
2026-09-21
Considere um trabalho típico. Um fornecedor de freios Tier 1 precisa de 240 pastilhas D2 endurecidas, cada uma com uma ranhura de vedação de 0,6 mm que deve manter uma tolerância de largura estreita — e mantê-la após o endurecimento a 60 HRC. Depois que as peças brutas são endurecidas, a célula de fresagem que corta os protótipos não consegue mais segurar a ranhura, e a retificação precisa de um rebolo personalizado e um acessório de três semanas. Aquela nota no canto de um desenho é o que move um trabalho para uma máquina de eletroerosão a fio.
Este guia é para as pessoas que fazem essa ligação: gerentes de sala de ferramentas, engenheiros de processo e equipes de compras que avaliam eletroerosão a fio para ferramentas automotivas – inserções de matrizes de estampagem, punções, inserções de moldes, ferramentas de corte de metal duro e matrizes de laminação EV. Abrange onde o processo se encaixa, qual tolerância ele pode manter, como as classes de máquinas diferem e o que verificar antes de fazer um pedido.
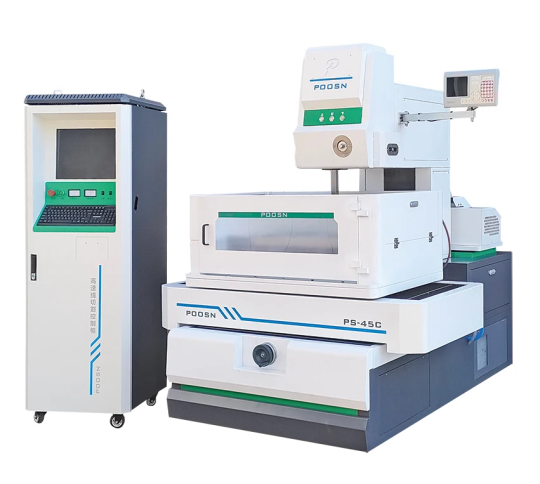
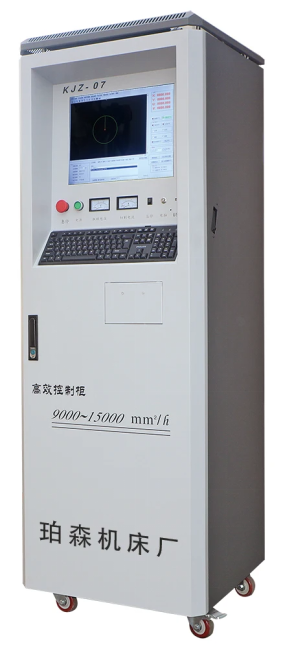
Máquina de eletroerosão a fio de média velocidade da série POOSN PSC com seu gabinete de controle CNC - corte multipasse para ferramentas de precisão e pastilhas endurecidas.
Fio EDM - também escrito EDM de corte de fio ou WEDM - remove material com descargas elétricas controladas entre um eletrodo de fio fino e a peça de trabalho, submerso ou lavado em água deionizada. Como o fio nunca toca a peça, a dureza, a espessura da parede e o tamanho do recurso deixam de ser barreiras: aço endurecido e metal duro que nenhuma aresta de corte pode usinar são cortados no tamanho final em uma única configuração, sem força de corte e sem rebarbas mecânicas.
A questão da engenharia não é se uma máquina de eletroerosão a fio pode fabricar a peça. Geralmente pode. A questão é qual classe de máquina, qual envelope de trabalho e qual capacidade de conicidade o trabalho realmente precisa – e a capacidade de compra que a oficina nunca usará é a maneira mais comum de errar nessa compra.
Por que Wire EDM é usado para ferramentas automotivas
Quatro restrições impulsionam as ferramentas automotivas em direção ao WEDM e geralmente aparecem juntas, em vez de uma de cada vez.
Dureza após tratamento térmico. As pastilhas e os punções são endurecidos, cementados (normalmente com profundidade de caixa de 0,6 a 1,2 mm) ou feitos de metal duro, porque devem sobreviver a centenas de milhares de golpes. O WEDM remove o material por erosão por faísca, em vez de com uma aresta de corte, portanto, uma pastilha D2 ou SKD11 endurecida pode receber acabamento sob medida após o endurecimento — sem nenhum risco de distorção que acompanha o desbaste de acabamento de uma peça endurecida.
Tamanho do recurso abaixo do raio da fresa. Uma ranhura de vedação de 0,6 mm tem um raio de canto que nenhuma fresa de topo prática pode produzir, e a mesma parede bloqueia uma ranhura de injetor de 0,4 mm ou um canto interno quadrado. O fio é a ferramenta: não há raio de canto da ferramenta para compensar e nenhum raio interno mínimo além do raio do fio mais o centelhador.
Sem força de corte. Carcaças de parede fina, nervuras de 0,8 mm em um suporte estrutural e núcleos longos e delgados desviam sob cargas de fresamento. O WEDM não aplica praticamente nenhuma força mecânica, portanto uma parede de 0,5 mm pode ser cortada sem suporte e sem retorno elástico.
Frequência de revisão. Uma matriz de estampagem pode ser modificada diversas vezes em um programa de veículo à medida que chegam reformas, variantes de acabamento e especificações regionais. No WEDM, isso é uma edição de programa, em vez de um novo eletrodo, acessório ou ferramenta de conformação, que em trabalhos de volume baixo a médio geralmente supera a taxa de corte mais lenta.
Regra prática: se a peça for condutiva, mais dura que cerca de 45 HRC e tiver uma característica mais estreita que 1 mm ou uma parede mais fina que 1,5 mm, a eletroerosão a fio pertence à rota do processo desde o início, e não é adicionada como uma operação de resgate após a falha do fresamento.
Peças automotivas comuns, matrizes e ferramentas cortadas por eletroerosão a fio
Estas são as aplicações que realmente chegam à máquina. O padrão é consistente: a peça é endurecida, fina ou bloqueada geometricamente para uma fresa convencional.
Apenas valores de referência típicos. Os resultados reais dependem da configuração da máquina, do material e da espessura da peça, dos parâmetros de corte, do número de passes, das condições térmicas e do método de inspeção. Estes valores não são um valor garantido para nenhuma máquina e não devem ser cotados como tolerância contratual.
Categoria de peça
Material Típico
Tolerância de referência típica
Razão pela qual o WEDM é especificado
Estampagem de inserções, punções e strippers
D2, SKD11, Cr12MoV, metal duro
0,003–0,008 mm
Corte após endurecimento; sem distorção de moagem
Inserções para moldes de fundição e injeção
H13, 8407, S136
0,005–0,010 mm
Costelas profundas e estreitas e paredes desenhadas
Garfos de mudança e ferramentas sincronizadoras
20MnCr5, SCM415
0,008–0,012 mm
Superfícies carburizadas e características angulares estreitas
Ranhuras de vedação da pinça de freio
Ferro fundido, liga de alumínio
0,008–0,015mm
Largura do canal abaixo do raio da fresa
Assentos dos injetores e orifícios de pulverização
Aço inoxidável endurecido, aço ferramenta
0,003–0,006 mm
Redondeza e integridade da superfície dentro de um furo
Carcaças de sensores e inserções de conectores
Latão, cobre berílio
0,010–0,020 mm
Paredes finas que não suportam força de fixação
Ferramentas de corte, broches e alargadores de metal duro
Carboneto de tungstênio
0,003–0,008 mm
Dureza além da vida útil econômica do rebolo abrasivo
Laminação do motor EV e matrizes do rotor
Metal duro, aço para ferramentas endurecido
0,002–0,005 mm
Bordas sem rebarbas e precisão de laminação empilhada
Duas categorias pagam sozinhas pela máquina. Insertos de estampagem endurecidos são o caso clássico; As matrizes de laminação EV são as que crescem mais rapidamente, porque uma rebarba se multiplica em milhares de folhas empilhadas e pode se tornar um curto-circuito no estator ou rotor acabado. A eletroerosão a fio pode produzir bordas sem rebarbas, e passes de acabamento adicionais podem reduzir significativamente a espessura da camada reformulada e melhorar a integridade da superfície.
Materiais adequados para EDM de fio automotivo
O EDM é frequentemente chamado de independente de material porque só precisa de condutividade elétrica. Na prática, a metalurgia ainda altera a taxa de corte, a integridade da superfície e o número de passes necessários – diferenças grandes o suficiente para afetar uma cotação.
Grupo de Materiais
Comportamento no WEDM
Nota Prática
Aços para ferramentas endurecidos (D2, SKD11, Cr12MoV, H13)
Grupo mais fácil: conduzir bem, enxaguar de forma limpa, manter tolerância entre passagens
Cortes multipasse em uma pastilha de 40 mm alcançam uma superfície de acabamento fino
Aços cementados e cementados
O case rígido sobre um núcleo mais macio sofre erosão em taxas diferentes; o fio fica atrasado na caixa e acelera no núcleo
Reduza os parâmetros de desbaste e verifique o flush; cantos mostram a diferença primeiro
Metal duro
Corta bem, mas microfissuras e esgotamento de cobalto são um risco real em alta energia de descarga
Desbaste com menor consumo de energia mais um ou dois passes de acabamento extras
Ligas de titânio e níquel (Ti-6Al-4V, Inconel)
Corte mais lentamente que o aço na mesma espessura; risco de reformulação da camada se os cortes forem ignorados
Um mínimo de três passagens é comum onde a integridade da superfície é crítica
Ligas de alumínio e cobre
O alumínio corta rapidamente, mas pode oxidar; cobre e latão conduzem o calor e cortam com menos eficiência
Não faça cotações na mesma taxa horária que o aço para ferramentas
As ligas de metal duro e de níquel são os dois grupos em que economizar uma passagem de acabamento é uma falsa economia, porque o dano aparece semanas depois como lascamento ou trinca por fadiga, em vez de uma falha dimensional imediata.
Que tolerância o Wire EDM pode suportar?
A tolerância impressa em um desenho e a tolerância que uma oficina pode manter na produção são dois números diferentes. A maior parte do volume de ferramentas automotivas fica no meio da faixa prática, que é exatamente onde a economia da eletroerosão a fio é mais favorável.
Matrizes endurecidas e inserções de molde fique na extremidade mais apertada, porque a folga de corte e corte define diretamente a altura da rebarba e a vida útil da matriz. Alcançar essa faixa exige uma máquina de precisão, um ambiente controlado e três ou mais passagens.
Assentos de injetores geralmente são regidos pela redondeza e pelo acabamento superficial, e não pelo tamanho absoluto – uma distinção importante ao escrever uma especificação de compra.
Garfo de mudança e ferramentas sincronizadoras atinge uma faixa que uma máquina de velocidade média com duas passagens de corte consegue manusear de maneira confortável e repetitiva.
Ranhuras de vedação da pinça de freio são normalmente uma passagem de desbaste mais uma passagem de acabamento na maioria das classes de máquinas.
Suportes estruturais e reforços são a categoria mais solta, onde um corte de alta velocidade em passagem única geralmente é suficiente, a menos que o requisito de qualidade da borda indique o contrário.
Abaixo da faixa de acabamento fino, a curva de custos sobe acentuadamente: você precisa de um ambiente com temperatura controlada, três ou mais passagens, alimentação de arame mais lenta e um nível de disciplina do operador que nem toda oficina consegue sustentar em três turnos. No final das contas, o concorrente honesto é o corte a laser ou plasma de alta definição, em vez da fresagem.
Separar a tolerância que o cliente realmente necessita da tolerância impressa no desenho é o hábito mais valioso neste negócio. As citações podem dobrar quando uma nota geral escrita para uma superfície funcional é aplicada a uma superfície que nunca toca outra peça.
EDM de fio de alta velocidade vs média velocidade vs grande cone
EDM de fio de alta velocidade , muitas vezes construído em torno da plataforma DK77, oferece o menor custo por milímetro quadrado de corte. É a resposta certa para colchetes, calços, punções simples e qualquer trabalho onde a banda mais solta seja aceitável.
EDM de fio de média velocidade fica entre máquinas de alta velocidade e precisão. Ele adiciona corte controlado de múltiplas passagens e um acionamento de arame mais rígido, e essa combinação é o que move a faixa alcançável da ponta solta em direção à ponta de acabamento fino – um dos motivos pelos quais as máquinas de velocidade média são amplamente especificadas para ferramentas automotivas. O custo por corte é maior do que o de uma máquina de alta velocidade, mas a taxa de refugo e as horas de acabamento manual caem.
Corte multipassado é uma capacidade e não uma classe de máquina: uma passagem de desbaste seguida por uma ou mais passagens de acabamento com energia de descarga progressivamente menor. Todas as máquinas de velocidade média e precisão suportam isso, e é o que proporciona tanto a tolerância mais rigorosa quanto o acabamento de superfície mais fino que as especificações automotivas exigem – um corte de passagem única nunca alcança isso. Confirme o número de passagens de corte nos suportes de controle antes de olhar para qualquer outra coisa, porque esse número define o limite da tolerância alcançável.
Máquinas EDM de fio de precisão , que seguram as bandas mais apertadas com fios menores, são justificados principalmente para matrizes de laminação EV, ferramentas de injetores e trabalhos de metal duro onde os requisitos de tolerância e integridade de superfície são genuinamente rígidos. Eles custam significativamente mais e precisam de um ambiente controlado.
Compre a classe que cobre a faixa de tolerância que você realmente precisa, e não o desenho mais restrito do arquivo, porque a diferença de preço entre as classes é muito maior do que a diferença na qualidade alcançável em trabalhos automotivos comuns.
Como escolher a máquina EDM de fio certa para ferramentas automotivas
A seleção funciona melhor por peça do que por catálogo. Execute esta cadeia em ordem:
Tamanho e peso da peça — define o envelope de trabalho e a carga da mesa e geralmente exclui máquinas antes de qualquer outra coisa.
Material e dureza — define a estratégia de passagem e se uma biblioteca de parâmetros deve ser construída do zero.
Tolerância e acabamento que realmente importam — define a classe da máquina e se é necessário um ambiente controlado.
Cônico — paredes inclinadas, em relevo ou em ângulo decidem se uma máquina com capacidade cônica é necessária.
Medidores de corte mensais — decide entre uma máquina e duas.
A tabela abaixo é um ponto de partida, não uma especificação.
Se o seu trabalho for
Comece com
Inserções D2 / SKD11 endurecidas em aproximadamente 20–30 µm
Máquina de alta velocidade série DK77
Ferramentas de precisão que necessitam de controle dimensional mais rígido e acabamento mais fino
Máquina de média velocidade da série PSC
Ferramentas de precisão geral onde o custo por peça domina
Série DK-BC
Paredes angulares, rascunho ou cone profundo
Série de cone grande (DKD)
A recomendação ainda depende da peça, e a maneira confiável de resolvê-la é um teste de corte em seu próprio material, em vez de uma comparação com os valores do catálogo.
Corte cônico para matrizes e moldes angulares
As matrizes e moldes automotivos raramente têm paredes retas: ângulos de saída, ângulos de relevo e aberturas da matriz que se estreitam da aresta de corte até a zona livre exigem que o fio se incline.
Cônico capability is always quoted at a specified workpiece height , e o ângulo alcançável diminui à medida que a peça fica mais alta. Uma máquina classificada para um determinado ângulo em uma altura Z não necessariamente a manterá em outra.
Especifique a conicidade tanto pelo ângulo quanto pelo desvio máximo em uma altura determinada. O valor do desvio – e não o ângulo máximo – decide se uma matriz é montada corretamente, e é o número que falta na maioria das citações.
Máquinas cônicas grandes use controle de eixo U/V independente com uma cabeça cônica dedicada, para que a descarga e a tensão permaneçam consistentes enquanto o fio se inclina. Sem isso, a qualidade do corte na superfície cônica e a precisão dos cantos serão prejudicadas.
Cônico is not free. Em furos passantes retos, blanks de metal duro e punções simples, isso agrega custos sem nenhum benefício; se o desenho não apresentar calado, relevo ou parede angulada, deixe fora da especificação.
Os modelos de cone grande da POOSN são especificados até ±45°.
Máquinas POOSN Wire EDM para ferramentas automotivas
POOSN é a marca de EDM de fio da Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. A fábrica fabrica máquinas de EDM de fio há três décadas em quatro famílias - PS, PSC de velocidade média, DK de alta velocidade e corte grande e cônico - e exporta para o Sudeste Asiático, Ásia Ocidental, Europa e Américas como um fabricante direto, em vez de uma empresa comercial.
Apenas recursos de nível de série. Os envelopes do modelo, viagens, cargas de mesa e figuras cônicas mudam com a configuração e devem ser confirmados em relação à folha de especificações atual do modelo cotado.
Série
Melhor para
Ponto-chave
Série PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Ferramentas automotivas de precisão
Corte multipasse de velocidade média; precisão e acabamento
Série DK-BC
Ferramentas de precisão em geral
Equilíbrio entre velocidade e custo; repetição de precisão de posicionamento de 0,002 mm
Série DK77
Corte bruto e ferramentas em geral
Corte econômico em material endurecido
Série de cone grande (DKD)
Cônicoed dies and molds
Corte cônico de grande ângulo, até ±45°
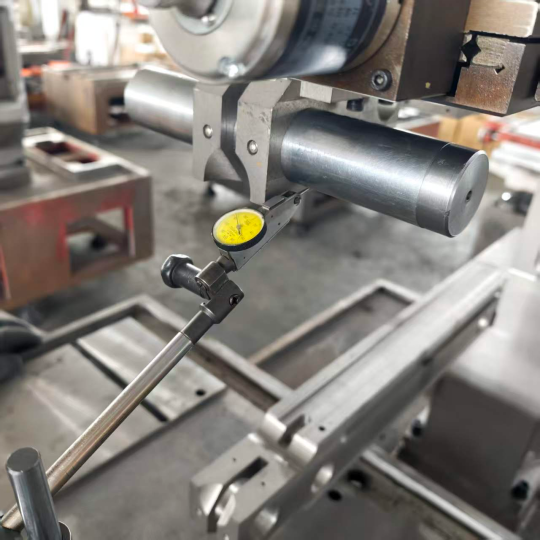
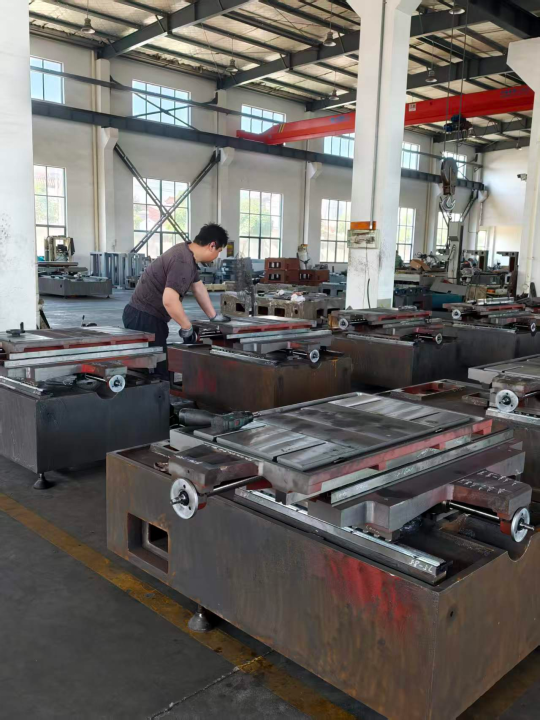
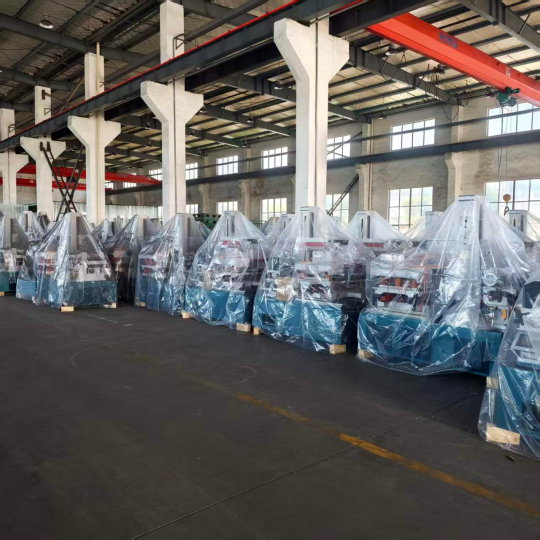
Máquinas Wire EDM da linha POOSN. Trabalho de montagem da máquina e guiamento na oficina POOSN, realizado antes do alinhamento final.
Como o POOSN verifica a precisão da máquina de eletroerosão a fio
Dizer a um comprador para “solicitar um relatório do interferômetro a laser” é fácil; mostrar o que acontece no chão de fábrica é mais útil. Esta é a cadeia de verificação por trás de uma máquina POOSN:
Processoo de placa de sela — 12 horas de revenido, 24 horas de resfriamento natural e alívio manual de tensão, para que a geometria se mantenha durante anos de serviço e não apenas no teste de aceitação.
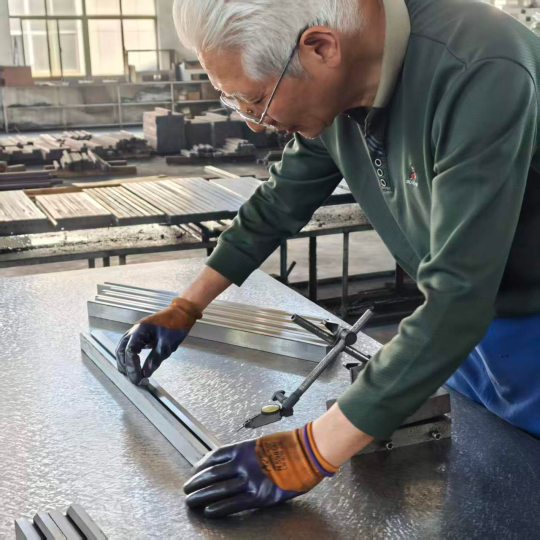
Montagem e alinhamento contra uma referência mecânica ou a laser, com precisão da guia controlada no chão de fábrica em vez de corrigida no final da linha.
Precisão de posicionamento medida com um interferômetro a laser antes do envio , com o relatório de teste emitido para o cliente.
Três portões de inspeção — entrada de peças, processo de montagem e pré-embarque final — coberto por oito inspetores de qualidade em tempo integral.
Sistema de controle correspondente — KJZ-07, ZHZK-03, CHK.CNC.SYS ou SN-10000, dependendo da máquina.
Controle de precisão dimensional durante a montagem. A verificação da precisão do posicionamento por interferômetro a laser é um teste separado e documentado antes do envio. Gabinete de controle POOSN CNC — o controlador é compatível com a máquina e documentado em inglês para pedidos de exportação. Máquinas montadas, testadas e preparadas para envio — o ponto em que o relatório de precisão acompanha a máquina.
Não tem certeza se o WEDM de alta velocidade, média velocidade ou grande conicidade se adapta às suas ferramentas automotivas? Envie-nos o tamanho da peça, o material, a espessura e as tolerâncias que realmente importam e retornaremos com uma recomendação de máquina em vez de uma página de catálogo.
EDM de fio vs fresagem, corte a laser, retificação e EDM chumbada
A comparação que importa não é a eletroerosão a fio versus a fresagem em abstrato. É qual processo oferece um recurso de conformidade com o menor custo totalmente carregado em um material específico.
Faixas de referência para comparação de processos, não uma especificação de qualquer máquina. Os resultados reais dependem do material, espessura, ferramental, parâmetros e método de inspeção.
Process
Limite de dureza
Tolerância de referência
Raio de canto
Melhor ajuste no setor automotivo
Wire EDM
Qualquer material condutor, independentemente da dureza
Chapa de aço dentro de uma faixa de espessura moderada
0,050–0,150 mm
Pequeno, mas com zona afetada pelo calor
Blanks planos, suportes, perfis pré-formados
Chumbada EDM
Qualquer material condutor
0,005–0,020 mm
Canto do eletrodo
Cavidades cegas, formas 3D, textura de molde
Moagem
Qualquer aço temperado
0,002–0,010 mm
Forma de roda
Faces planas, trabalho cilíndrico OD e ID
O corte a laser é a comparação que vale a pena expandir, porque é frequentemente proposto como substituto do WEDM de alta velocidade em peças brutas automotivas. O laser vence em chapas planas onde a tolerância é frouxa e a condição da borda não é crítica. Perde assim que a peça fica espessa, assim que a zona afetada pelo calor é inaceitável ou assim que o requisito de tolerância fica bem abaixo de 0,05 mm. Em ferramentas endurecidas a 60 HRC, o laser não está na conversa.
A retificação e a eletroerosão a fio se sobrepõem ao trabalho de matriz endurecida, e a divisão é direta: a retificação lida com faces planas e recursos cilíndricos de maneira mais rápida e barata, enquanto o WEDM lida com perfis internos, ranhuras estreitas, cantos internos afiados e qualquer coisa que precise de uma roda de forma personalizada. A maioria das oficinas de ferramentas automotivas opera ambos e encaminha o trabalho de acordo.
Poucos processos combinam dureza ilimitada da peça, tolerância na faixa de baixo mícron e força de corte zero – e é por isso que as matrizes automotivas endurecidas e as ferramentas de parede fina continuam retornando à eletroerosão a fio, apesar da taxa de corte mais lenta.
Como avaliar um fabricante ou fornecedor de eletroerosão a fio
Os clientes do setor automotivo auditam sua cadeia de fornecimento de ferramentas e essa pressão flui para quem fornece a máquina. Uma máquina que funciona bem em uma demonstração, mas não tem canal de peças de reposição, nenhum compromisso de serviço e nenhum procedimento de recertificação de precisão torna-se um gargalo de produção dentro de dezoito meses. Solicite o seguinte por escrito:
Precisão medida da unidade específica , com o método de teste denominado – um relatório do interferômetro a laser na máquina real, não uma figura de catálogo para a linha do modelo.
O número de passagens de corte que o controle suporta - isso estabelece o limite para a tolerância alcançável e é uma pergunta que a maioria dos compradores se esquece de fazer.
Prazos de entrega de peças de reposição para os itens que param de produção : placas de alimentação, motores de tensionamento de fios, acionamentos de eixo UV e componentes de controle. Um prazo de entrega comprometido por escrito vale mais do que um preço mais baixo da máquina.
Suporte de parâmetros para seu mix de materiais — pontos de partida para metal duro, aço carburizado e, quando relevante, ligas de titânio e níquel nas espessuras que você realmente utiliza.
Um teste de corte em seu próprio material , com o relatório de teste e o conjunto de parâmetros utilizados.
Um teste de aceitação da máquina em uma peça de teste que representa sua geometria, medindo o acabamento da borda, o comportamento dos cantos e o ângulo de conicidade.
Documentação em inglês — manual de operação, desenhos elétricos, lista de parâmetros e documentação de controle.
Configuração elétrica — requisitos de tensão, fase e conexão para sua instalação, além da lista de componentes elétricos.
Suporte ao sistema de controle — controlador e versão, como as atualizações e peças sobressalentes são tratadas e se a máquina depende de uma conexão com a Internet para funcionar ou atualizar.
Treinamento, documentação de exportação e customização — o que está incluído e em que idioma; embalagem, carregamento e documentos alfandegários para o seu destino; e se a fábrica pode fornecer acessórios, gabinetes mais altos, deslocamento Z estendido ou integração de células de automação, em vez de apenas máquinas catalogadas.
Antes de comparar preços, normalize as cotações: adicione o primeiro ano de consumíveis, o risco de peças de reposição implícito nos prazos de entrega cotados e o valor do parâmetro e suporte de treinamento oferecido. Máquinas que diferem visivelmente no preço de compra podem inverter completamente quando esses fatores são incluídos. Para ferramentas automotivas, o relacionamento com o fornecedor é mais importante do que a especificação da máquina, porque um prazo de entrega documentado e uma tabela de parâmetros pronta são o que mantém a máquina em produção no terceiro ano.
Precisa de um teste de corte antes de fazer o pedido? Envie-nos seu desenho e especificação do material, que iremos cortar a peça e devolvê-la com o resultado medido.
Custo, consumíveis e manutenção em eletroerosão a fio automotiva
O custo por peça é dominado por três variáveis: comprimento de corte, altura da peça e número de passes. Um corte em dois passes em uma pastilha de aço de 40 mm leva substancialmente mais tempo de máquina do que um corte em um único passe na mesma geometria, e o aumento é quase inteiramente resultado do tempo de máquina e não do consumo de arame.
O custo do fio depende de como a máquina o utiliza: onde o fio é reutilizado até quebrar ou o diâmetro cair abaixo do limite utilizável, é um item de custo menor, e onde é descartável, o consumo torna-se um item de linha visível. De qualquer forma, em comprimentos de corte automotivos típicos, o fio geralmente representa uma pequena parcela do custo total da peça, portanto, otimizar o número de passagens de acabamento é mais importante do que comprar um fio mais barato.
Além do fio, os consumíveis são filtros dielétricos, resina, bicos e conjuntos de guias. Vida guia é o item mais subestimado : em uma máquina de três turnos, as guias superiores e inferiores devem ser inspecionadas mensalmente e substituídas de acordo com o cronograma e não em caso de falha, porque uma guia desgastada aparece como um erro de conicidade que se instala gradualmente e é fácil de perder até que as peças comecem a falhar na inspeção.
Uma rotina de turnos curtos evita a maior parte disso:
Limpe os filtros dielétricos dentro do prazo e não por alarme.
Verifique a tensão do fio semanalmente com um medidor e não de ouvido.
Verifique novamente a precisão do posicionamento periodicamente, pois o desvio térmico se acumula de forma invisível na peça.
Mantenha a condutividade dielétrica dentro da faixa especificada pelo fabricante da máquina – o desvio de condutividade altera as características da faísca e, portanto, a tolerância.
Registre cada substituição de guia.
Em uma célula de três turnos, a substituição programada da guia e o controle de condutividade dielétrica evitam mais desperdícios do que qualquer programa de treinamento de operadores, porque ambas as falhas se desenvolvem lentamente e são invisíveis em uma única peça.
Perguntas frequentes sobre EDM de fio automotivo
Que tolerância o WEDM automotivo pode manter na produção?
Depende mais da estratégia de passagem e do ambiente da oficina do que da marca da máquina: uma máquina de velocidade média com duas ou três passagens lida repetidamente com o meio da faixa prática, uma máquina de precisão em um ambiente controlado atinge a extremidade apertada e uma máquina de alta velocidade de passagem única cobre a extremidade solta. As faixas de referência acima descrevem requisitos típicos, não valores garantidos.
A eletroerosão a fio pode cortar uma peça endurecida ou cementada?
Sim. A carcaça carburada e o núcleo mais macio sofrem erosão em taxas ligeiramente diferentes, portanto, reduza os parâmetros de desbaste e verifique cuidadosamente a lavagem. Os cantos mostram a diferença primeiro, e a solução usual é uma passagem de desbaste mais lenta mais uma passagem de acabamento adicional.
O WEDM de alta ou média velocidade é melhor para ferramentas automotivas?
A velocidade média é a escolha usual onde o trabalho precisa de tolerância estreita e um acabamento controlado, porque o corte multipasse e o acionamento do fio rígido seguram a fita muito melhor. A alta velocidade continua sendo a melhor escolha para suportes, calços e punções simples onde a banda solta é aceitável e o custo por peça domina.
A eletroerosão a fio pode produzir peças automotivas em grande volume?
As máquinas de eletroerosão a fio são melhor descritas como ferramentas de produção, e não como equipamentos de peças de produção. Uma máquina pode funcionar sem supervisão durante a noite em uma pilha de insertos de matrizes, e uma célula de três ou quatro pode servir uma sala de ferramentas completa. Para peças de consumo em centenas de milhares de peças, a eletroerosão a fio faz a matriz, não a peça.
Qual fio deve ser especificado para matrizes automotivas?
Especifique o tipo e o diâmetro do fio em torno do qual a biblioteca de parâmetros do construtor foi construída para seu material e espessura e confirme por escrito. Classes revestidas são comumente usadas para melhorar o alinhamento e a qualidade da borda em passagens de acabamento; para máquinas de alta velocidade com fio alternativo, o fio de molibdênio permanece padrão.
O que deve ser verificado antes de encomendar uma máquina de eletroerosão a fio para trabalhos automotivos?
O número de passagens de corte que o controle suporta, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Solicite um teste de corte
Uma sala de ferramentas que atende programas de estampagem, freio, transmissão e EV normalmente precisa de uma máquina de velocidade média para trabalhos apertados e uma ou duas máquinas de alta velocidade para trabalhos de volume, além de capacidade de conicidade se o trabalho de matriz fizer parte da mistura. Enviar um desenho com o material, dureza, espessura e as tolerâncias que realmente importam é a maneira mais rápida de obter uma recomendação útil da máquina em vez de uma página de catálogo - a resposta geralmente muda quando a faixa de tolerância real é separada das notas gerais.