Wire EDM para Aeroespacial: Guia de Corte de Precisão para Componentes Críticos
2026-09-15
Sua oficina recebe um lote de placas de trava de lâmina de turbina Inconel 718, uma pilha de vedações contra fogo de titânio e um conjunto de inserções D2 endurecidas para uma matriz de forjamento do trem de pouso. O desenho exige tolerâncias de perfil na faixa de ±0,005 mm, um acabamento superficial melhor que Ra 0,8 μm e uma camada de reformulação livre de microfissuras. O cronograma de produção dá sete dias.
Requisitos como esses são os motivos pelos quais a eletroerosão a fio ocupa um lugar tão estável na fabricação aeroespacial. Fio EDM - também escrito EDM de corte de fio ou WEDM - remove material com descargas elétricas controladas em um fluido dielétrico, de modo que a dureza e a tenacidade da peça de trabalho não limitam o processo da mesma forma que limitam a fresagem ou retificação. Materiais que são difíceis ou impossíveis de cortar com uma ferramenta de borda ainda podem ser cortados em um perfil acabado. As oficinas aeroespaciais confiam no processo há décadas para ranhuras em árvores, recursos de resfriamento, suportes de precisão, anéis de vedação e caixas de paredes finas, onde rebarbas, deflexão da ferramenta e queimaduras por retificação não são aceitáveis.
Este guia aborda como o processo se comporta em materiais aeroespaciais, onde estão os limites práticos de tolerância, acabamento superficial e integridade superficial, qual classe de máquina vale a pena considerar para uma determinada família de peças e o que verificar antes de fazer um pedido — incluindo um teste de corte em seu próprio material.
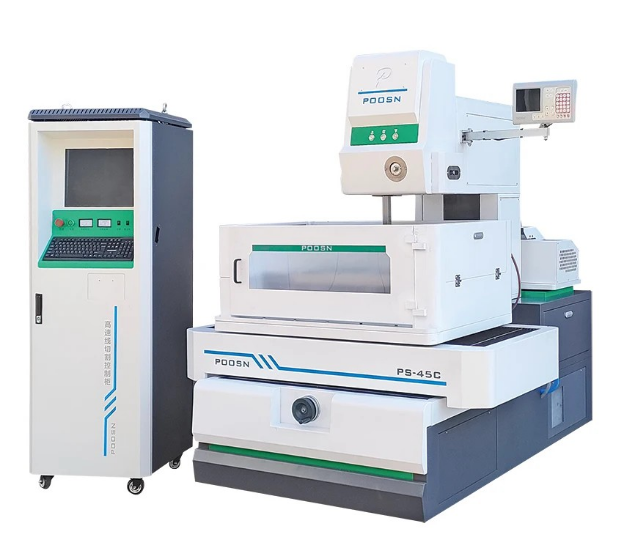
Máquina EDM de fio de média velocidade da série POOSN PSC - corte multipassagem para componentes e ferramentas de precisão.
Conclusão principal: Vale a pena avaliar a eletroerosão a fio sempre que a dureza, a tolerância rígida e a integridade da superfície precisam ser atendidas na mesma peça. O restante deste guia aborda o comportamento do material, limites de tolerância e acabamento, seleção de máquinas e o que verificar antes de fazer o pedido.
Por que Wire EDM é usado para componentes aeroespaciais
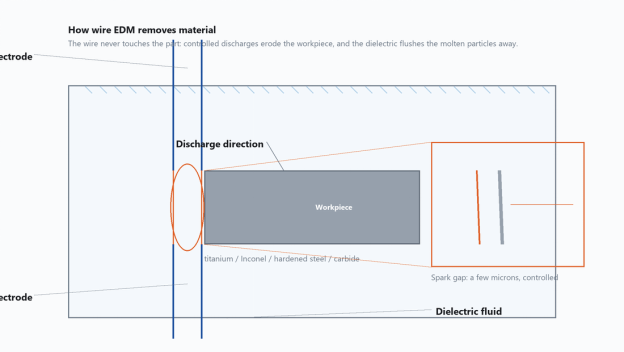
A eletroerosão a fio gera cada descarga entre um eletrodo de fio fino energizado e a peça de trabalho, com a zona de corte submersa (ou lavada por) fluido dielétrico. O fio nunca toca a peça, o centelhador é mantido dentro de alguns mícrons e o dielétrico carrega as partículas fundidas para longe. Como a força de corte é essencialmente zero, as paredes finas não dobram, as características delicadas não rasgam e não há ferramenta de borda para lascar ou quebrar. Isso é o que torna uma máquina CNC de eletroerosão a fio uma escolha natural para peças que, de outra forma, seriam distorcidas sob carga mecânica.
Quatro características são mais importantes no trabalho aeroespacial:
A dureza do material não é uma barreira. Uma pastilha de aço ferramenta totalmente endurecida, uma carcaça de Inconel fundida e um coxim de desgaste de metal duro sinterizado podem ser cortados na mesma máquina; o que muda é a taxa de alimentação alcançável, não a viabilidade.
A zona afetada pelo calor é fina. Como cada descarga dura apenas microssegundos e o dielétrico extingue a superfície imediatamente, a camada afetada é muito mais fina do que no corte a laser ou plasma.
Não há rebarbas mecânicas. A camada reformulada é uniforme ao longo do contorno e pode ser controlada com um passe de acabamento em vez de acabamento manual.
O corte em pilha é prático. Várias folhas finas podem ser fixadas juntas e cortadas como uma pilha, o que aumenta a produtividade das placas de vedação e dos calços.
Para cada nova peça, o planejamento da produção aeroespacial executa uma comparação de produção e processo. A comparação mais comum é a eletroerosão a fio versus fresamento CNC, corte a laser e jato de água abrasivo para a mesma geometria.
Como a eletroerosão a fio remove o material: o eletrodo de arame nunca toca a peça de trabalho e o dielétrico carrega as partículas fundidas.
Conclusão principal: A eletroerosão a fio é escolhida para o setor aeroespacial quando a prioridade é força de corte zero, uma zona fina afetada pelo calor, uma borda sem rebarbas e a capacidade de cortar peças finas em uma única configuração.
Materiais aeroespaciais adequados para eletroerosão a fio
A fabricação aeroespacial utiliza uma família restrita de ligas de alto desempenho, e a maioria delas é difícil de usinar por meios convencionais: ligas de titânio, superligas à base de níquel, aços de alta resistência, materiais para ferramentas de metal duro e ligas de fuselagem de alumínio. Cada grupo se comporta de maneira diferente no intervalo EDM, e essas diferenças afetam a taxa de alimentação, a tensão do arame e as configurações de lavagem. Uma máquina EDM para corte de metal não depende de uma aresta de corte, portanto a dureza não a bloqueia - mas a condutividade térmica, o ponto de fusão e a forma como o material se solidifica ainda moldam o resultado.
A tabela abaixo resume como esses materiais normalmente respondem em equipamentos WEDM de média e alta velocidade usando um eletrodo de fio de molibdênio e parâmetros de corte padrão.
Comportamento típico de materiais aeroespaciais comuns em eletroerosão a fio
Materiais
Uso Aeroespacial
Condição típica
Comportamento no corte
Liga de titânio Ti-6Al-4V
Suportes de fuselagem, vedações contra incêndio, fixadores
Recozido ou tratado termicamente, HRC 30-36
Corta de forma limpa em velocidade moderada; bom acabamento com multicorte; a lavagem é importante para remover as partículas de titânio.
Superliga à base de níquel Inconel 718
Discos de turbina, carcaças, vedações
Solução tratada e envelhecida, HRC 36-44
Mais lento que o aço; menor densidade de corrente ajuda a evitar microfissuras; use passagens desnatadas separadas para controlar a camada reformulada.
Aço ferramenta endurecido (D2, H13)
Matrizes de forjamento, ferramentas de acabamento, inserções de molde
Endurecido para HRC 52-62
Corte rápido e excelente acabamento; a dureza não reduz a taxa de avanço.
Carboneto de tungstênio
Ferramentas de corte, coxins, medidores
Sinterizado, muito duro
Lento; requer baixa energia para evitar rachaduras; fio fino e baixa potência proporcionam a melhor vantagem.
Alumínio 7075-T6
Longarinas de fuselagem, suportes, protótipos
CDH 20-24
Corte mais rápido; reformulação baixa; adequado para peças empilhadas.
Aço de baixa liga 4340
Componentes do trem de pouso
Endurecido, HRC 40-50
Boa velocidade de corte; acabamento consistente; a descarga padrão funciona bem.
A velocidade relativa de desbaste é importante para o planejamento da produção. A classificação abaixo é qualitativa e é fornecida como um guia de planejamento, não como valores medidos — o resultado real depende da altura da peça, do diâmetro do fio, das condições de lavagem e das configurações do gerador.
Velocidade relativa de desbaste de materiais aeroespaciais comuns em eletroerosão a fio
Materiais
Velocidade relativa de corte bruto
Razão Principal
Alumínio 7075-T6
Mais rápido
Alta condutividade térmica, baixo ponto de fusão, lavagem limpa
Aço de baixa liga 4340
Rápido
O aço conduz o calor e libera de forma limpa
Aço ferramenta endurecido (D2, H13)
Rápido
A dureza não reduz a taxa de alimentação, mas o lodo deve ser lavado
Ti-6Al-4V
Moderado
A baixa condutividade térmica concentra o calor no intervalo, portanto o avanço deve ser moderado para evitar a ruptura do fio
Inconel 718
Lento
Alta temperatura de fusão combinada com baixa condutividade térmica
Carboneto de tungstênio
Lentoest
É necessária baixa energia para evitar microfissuras na borda
Esta classificação tem consequências práticas. Um trabalho em alumínio pode ser executado várias vezes mais rápido do que um trabalho equivalente em metal duro. As mesmas diferenças influenciam a seleção da máquina: uma oficina que corta principalmente superligas se beneficia do controle de pulso fino e de um acionamento de arame robusto, enquanto uma oficina que corta alumínio e aço pode operar máquinas mais simples com maior produtividade. Também explica por que as estratégias de múltiplos cortes são padrão na indústria aeroespacial – o primeiro corte estabelece a forma, e uma ou duas passagens de acabamento melhoram o acabamento e removem a maior parte da camada reformulada. Em peças de titânio e Inconel, essas passagens de acabamento costumam ser a diferença entre uma peça rejeitada e uma peça aprovada.
Quatro notas práticas antes de definir os parâmetros:
O pó de titânio do corte é abrasivo; filtre o dielétrico com cuidado e troque o meio filtrante dentro do cronograma.
Superligas à base de níquel podem endurecer se o corte parar; mantenha a pressão de lavagem estável e observe a tensão de folga.
O metal duro deve ser cortado com um fio novo ou quase novo para evitar conicidade causada pelo desgaste do fio.
Para peças de alumínio empilhadas, adicione uma folha superior sacrificial para proteger a primeira camada contra danos causados pela entrada do fio.
Conclusão principal: Combine seus parâmetros com a família de ligas em vez de com uma única configuração genérica; as superligas de titânio e níquel precisam de energia controlada e passes de acabamento disciplinados, enquanto o aço e o alumínio recompensam taxas de avanço mais altas.
EDM a fio vs fresagem CNC, corte a laser e jato de água
Comparação de eletroerosão a fio com processos de corte convencional e térmico para peças aeroespaciais representativas
Critério
Wire EDM
Fresagem CNC
Corte a laser
Jato de água abrasivo
Formação de rebarbas
Nenhum
Comum nas bordas
Escória menor
Nenhum
Desgaste da ferramenta
Fio consumido; sem desgaste de ferramenta fixa
Significativo em ligas duras
Degradação óptica
Desgaste do bico
Zona afetada pelo calor
Camada fina de reformulação
Mínimo
Grande zona perigosa de risco
Nenhum
Material endurecido
Excelente
Ruim a razoável
Bom
Bom
Integridade de parede fina
Excelente
Risco de deflexão
Distorção de calor
Risco de pressão da água
Corte de pilha
Sim
Raramente
Sim, but HAZ between layers
Sim, but edges flare
Custo de ferramentas
Baixo
Alto para materiais duros
Moderado
Moderado
A leitura importante desta tabela não é que o Wire EDM ganhe todas as linhas. O fresamento costuma ser mais rápido para grandes bolsões de materiais macios, e o jato de água é preferido para chapas muito espessas, onde o acabamento superficial não é crítico. A eletroerosão a fio funciona melhor quando a peça é fina, complexa, feita de material endurecido ou cortada em uma pilha onde a qualidade da borda deve ser idêntica em muitas camadas.
Na prática, as peças aeroespaciais são frequentemente produzidas por processos combinados. Um componente pode ser fresado para remover o material a granel, tratado termicamente e depois cortado com arame até obter a forma final. Esta rota híbrida reduz o tempo de ciclo e preserva a precisão das características dependentes da dureza. Como o processo é executado sem supervisão após a primeira configuração, um operador pode supervisionar diversas máquinas fora dos horários de pico, o que melhora a utilização da máquina.
Conclusão principal: A eletroerosão a fio é a escolha certa para peças finas, complexas, endurecidas ou cortadas em pilha; o fresamento e o jato de água continuam sendo melhores opções para remoção de grandes materiais moles ou chapas grossas onde o acabamento não é crítico.
Tolerâncias, Acabamento Superficial e Integridade Superficial
Os desenhos aeroespaciais controlam três características relacionadas à superfície: precisão dimensional, rugosidade superficial e integridade metalúrgica. A Wire EDM aborda-os principalmente através do número de passagens. A primeira passagem é o corte bruto; cada passagem seguinte funciona com energia mais baixa com um deslocamento e melhora o acabamento e remove a maior parte da camada reformulada. O sistema de controle mantém o mesmo caminho do fio para cada passagem, portanto o que muda entre as passagens é a energia do pulso, o deslocamento e a taxa de alimentação.
Estratégia típica de múltiplas passagens em peças de eletroerosão a fio aeroespacial
Passe
Objetivo
O que melhora
1ª passagem
Remoção rápida de material — estabeleça a forma
Geometria; camada de reformulação presente
2ª passagem
Semi-acabamento
Remove a maior parte da camada reformulada; reduz a ondulação
3ª passagem
Concluir
Dimensão final e rugosidade para muitas peças de voo
4ª passagem (opcional)
Ultra-acabamento
Vedação de faces e arestas críticas à fadiga
Quantas passadas uma determinada peça precisa e qual acabamento é obtido depende da máquina, do material, da rigidez da peça e das configurações do gerador. É por isso que um teste de corte em sua própria peça é a maneira prática de confirmá-lo. Para referência, a linha de base da série publicada da POOSN é uma precisão de usinagem de 0,02 mm, até ±0,012 mm na iteração mais recente, com rugosidade superficial até Ra ≤ 1,2 μm.
A integridade da superfície é o fator que separa a EDM com fio aeroespacial do corte com fio em geral. A camada reformulada – a camada branca – é um filme fino ressolidificado deixado na borda cortada após uma passagem áspera. Na prática da indústria, é frequentemente relatado que um corte bruto deixa uma camada branca na ordem de 15 a 30 μm, dependendo da energia do pulso; um corte de acabamento normalmente o deixa abaixo de cerca de 5 μm e um acabamento fino passa para baixo novamente. Se essa camada contiver microfissuras, ela pode se tornar um local de início de fadiga em um disco de turbina ou em um suporte estrutural. A consequência prática é a mesma, independentemente do valor exato: uma peça aeroespacial certificada normalmente deve ter pelo menos uma passagem de acabamento após o corte bruto, e o limite aceitável de camada branca deve ser definido no pedido de compra ou no desenho.
Os compradores devem solicitar uma avaliação metalúrgica quando um novo processo ou material for qualificado. A prática padrão é seccionar a peça, polir e gravar a seção transversal, examinar a borda ao microscópio e registrar o resultado. A avaliação passa a fazer parte do primeiro relatório de inspeção do artigo e é mantida durante a vigência do programa.
O corte cônico tem seu próprio efeito na integridade da superfície. Quando o fio corre em ângulo, o caminho de descarga é mais longo em um lado, o que altera o acabamento local e pode deixar uma borda mais opaca no raio interno. Máquinas projetadas para grandes ângulos de conicidade reduzem isso mantendo as guias de arame próximas à peça de trabalho e mantendo um fluxo consistente em ambos os lados — um detalhe importante para áreas de vedação angulares e recursos semelhantes. Onde a peça requer um grande ângulo de conicidade, uma máquina WEDM de grande conicidade pode ser necessária; em máquinas padrão, a capacidade de conicidade é muito menor.
Conclusão principal: Planeje cada trabalho de EDM com fio aeroespacial com pelo menos uma passagem de corte após o corte bruto, defina o limite aceitável de camada branca no desenho ou no pedido de compra e confirme a tolerância alcançável e finalize com um teste de corte em sua própria peça.
Como escolher uma máquina de eletroerosão a fio para a indústria aeroespacial
Três classes de máquinas de eletroerosão a fio são comuns no trabalho aeroespacial: eletroerosão a fio de alta velocidade, eletroerosão a fio de média velocidade e eletroerosão a fio grande. Uma máquina de velocidade média é frequentemente considerada uma opção adequada para hardware de voo que requer tolerâncias rígidas e um acabamento superficial controlado, porque equilibra precisão, acabamento e custo operacional. Máquinas de alta velocidade continuam úteis para corte bruto, preparação de ferramentas e prototipagem de baixo custo. Máquinas cônicas grandes são usadas onde a própria geometria exige um ângulo acentuado. Como a escolha certa depende do mix de peças, a seleção deve começar a partir do trabalho e não de uma única especificação.
Comece com o envelope de trabalho. As peças aeroespaciais podem ser surpreendentemente grandes – uma estrutura de titânio, por exemplo, pode medir mais de um metro de diâmetro – mas a maioria das peças de precisão cabem confortavelmente em um envelope de tamanho médio. A lista de verificação abaixo é aquela que recomendamos usar ao comparar cotações:
Liste cada família de peças com tamanho de envelope, material, ângulo de conicidade e acabamento necessário.
Calcule os metros cortados por mês para decidir entre uma máquina e duas.
Confirme se a máquina pode funcionar sem supervisão, incluindo a passagem automática confiável do fio.
Solicite um teste de corte em seu material e geometria reais antes de emitir o pedido.
Compare o programa de treinamento e o tempo de resposta de peças sobressalentes entre fornecedores.
Além da classe da máquina, a configuração é importante: um servoeixo de alta precisão com feedback em escala de vidro, controle automático de tensão do fio, uma unidade de resfriamento dielétrico para estabilidade térmica e um sistema de filtro de fácil manutenção. Muitos compradores também solicitam uma biblioteca de parâmetros armazenados e organizada por material, para que os operadores não precisem reconstruir as configurações para cada nova liga. Um fio EDM de alta precisão não é um número de peça; é uma combinação de alinhamento mecânico, qualidade de controle e capacidade do operador de ler as condições de folga.
Conclusão principal: Escolha a classe da máquina a partir de seu mix de peças e envelope de trabalho, não de uma única figura de especificação, e verifique os detalhes de configuração – feedback do servo, controle de tensão do fio, filtragem e uma biblioteca de parâmetros de materiais – que decidem a precisão do mundo real.